 Simone
cpk是什么意思?
的有关信息介绍如下:cmk,ppk,cpk三者区别如下:
cmk针对对象是设备对产品质量的能力指数,cmk 是德国汽车行业常采用的参数,称为临界机器能力指数, 是衡量设备运行稳定性的一个指标。CMK仅考虑设备本身对产品结果的影响,因此,在采样时对除设备因素外的其他因素要严加控制; CMK考虑的是短期离散,因此取样必须是短时间内取样; CMK同时考虑样本分布的平均值与规范中心值的偏移。
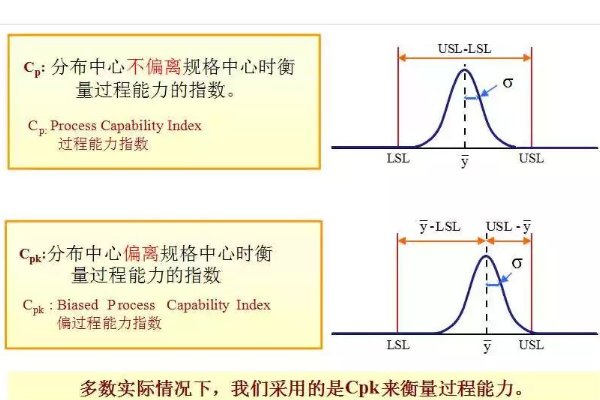
cpk针对对象是生产系统对产品质量的能力指数,CPK是指过程能力指数,是指工序在一定时间里,处于控制状态(稳定状态)下的稳定过程的实际加工能力。 CPK 是指操作者、设备、原材料、工艺方法和生产环境等五个基本质量因素综合作用的过程能力指数。
PPK是指过程性能指数,是进入大批量生产前,对小批生产的能力评价,PPK反映的是当前合格率水平。
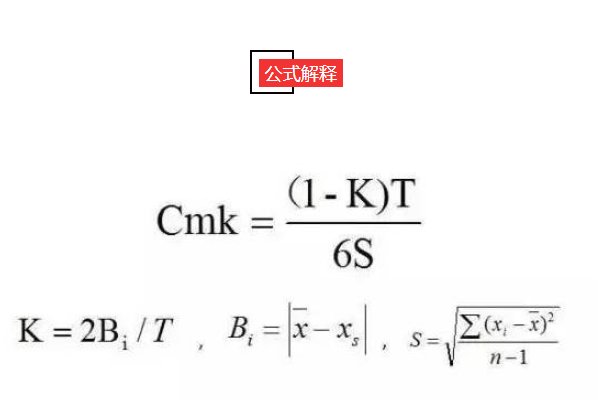
S:取样数据的标准差,用STDEV公式直接计算 。
T:公差范围,即上、下极限值之差。
K: 为修正系数或偏离系数。
Bi:平均值Xbar 和测量的理论中间值之差 。
Bi=[ Xbar - 图纸中间值-(上偏差+下偏差)/2]。
cmk,ppk,cpk的使用场景
Cmk:使用阶段:量产前和量产后。生产线上所有影响SC尺寸的设备特性参数。
例如:伺服位移反馈,滑道行程;力传感器,滑道最大力和最小力;模具冲头,滑道挡点深度;定量阀,注油量;螺丝枪,螺丝扭矩;还有一些位置尺寸等和所有的影响装配SC的设备特性。
CPK,PPK:使用阶段: PPK量产前、CPK量产后 。SPC 控制图,产品图纸上的所有SC特性。
例如:SC位置度、SC力值。